

Wie funktioniert das Induktionssiegelverfahren?
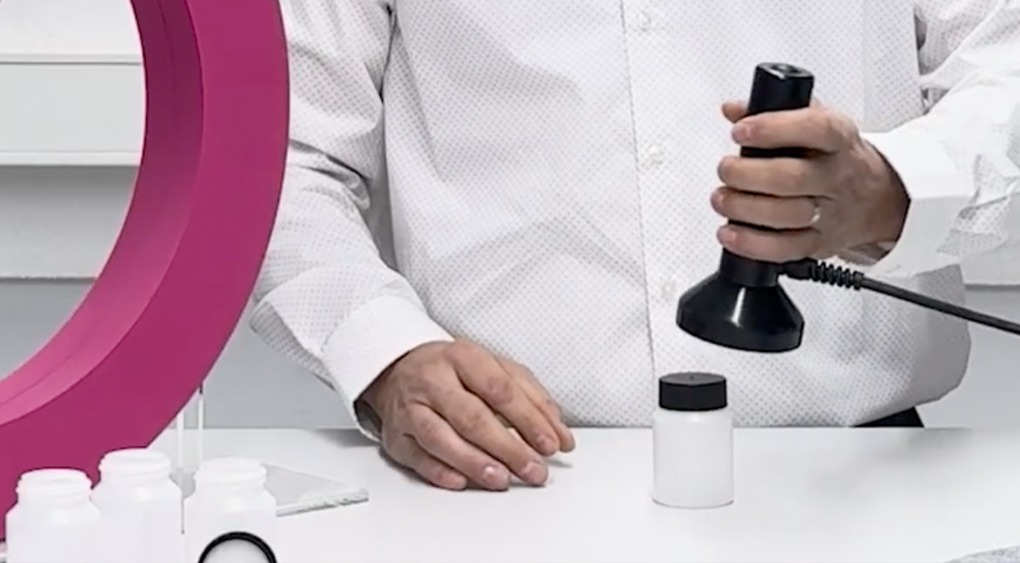
Ein Produkt ist nur so gut wie seine Verpackung. Sie soll den Inhalt vor Feuchtigkeit, Sauerstoff und Verunreinigungen schützen, ein Auslaufen verhindern und gleichzeitig zeigen, ob ein Produkt bereits geöffnet wurde. Eine besonders zuverlässige Lösung für diese Anforderungen ist das Induktionssiegel.
Doch wie funktioniert das Verfahren eigentlich? Warum entsteht die notwendige Wärme, obwohl der Siegelkopf den Verschluss nicht berühren muss? Und welche Rolle spielen Aluminiumfolie, Kunststoffbeschichtung und Verschluss?
Wir erklären Schritt für Schritt, wie das Induktionssiegelverfahren funktioniert, welche Komponenten benötigt werden und worauf es bei einer zuverlässigen Versiegelung ankommt.
Was ist ein Induktionssiegel?
Ein Induktionssiegel ist eine Versiegelung, die mithilfe elektromagnetischer Energie erzeugt wird. Anders als bei klassischen Heißsiegelverfahren entsteht die Wärme nicht durch den direkten Kontakt eines beheizten Werkzeugs mit dem Siegelmaterial. Stattdessen wird eine elektrisch leitfähige Aluminiumschicht durch ein elektromagnetisches Feld erwärmt.
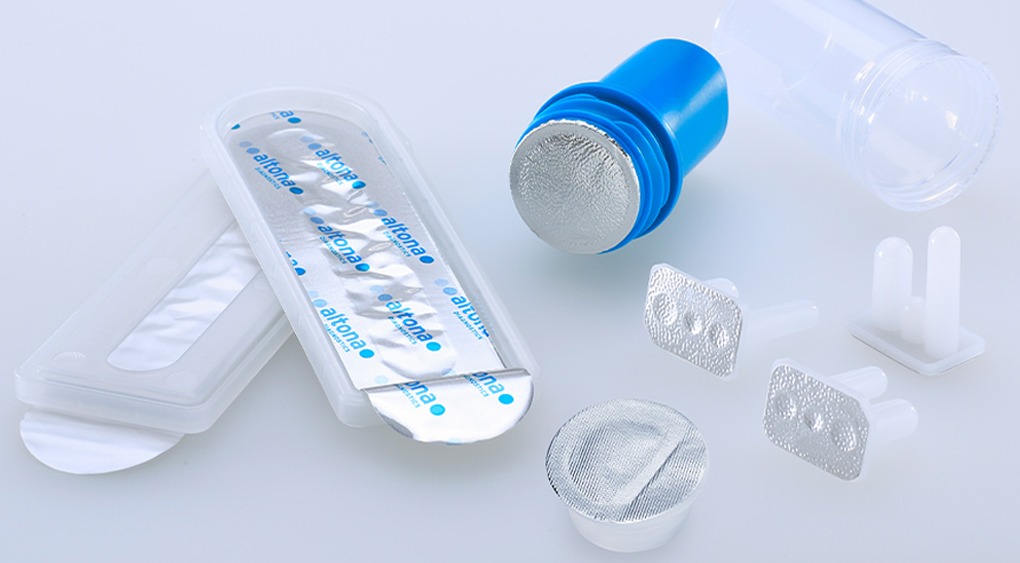
Die Aluminiumfolie ist Bestandteil einer sogenannten Induktionseinlage. Diese befindet sich beispielsweise auf der Innenseite eines Schraubverschlusses. Wird der verschlossene Behälter durch das elektromagnetische Feld eines Siegelkopfes geführt, entsteht in der Aluminiumfolie Wärme. Diese aktiviert die Siegelschicht auf der Unterseite der Folie. Sie verbindet sich mit dem Rand des Behälters und bildet nach dem Abkühlen eine dichte Verbindung.
Das Prinzip ähnelt damit einem Induktionskochfeld: Energie wird berührungslos über ein elektromagnetisches Feld übertragen. Beim Verpacken wird diese Energie gezielt genutzt, um eine Siegelschicht zu aktivieren.
Wie läuft das Induktionssiegelverfahren ab?
Damit ein Induktionssiegel zuverlässig funktioniert, müssen mehrere Komponenten optimal zusammenspielen. Der Prozess lässt sich vereinfacht in fünf Schritte unterteilen.
Am Anfang steht der zu verschließende Behälter. Je nach Anwendung kann es sich beispielsweise um eine Flasche, ein Glas, eine Dose oder einen anderen geeigneten Behälter handeln. Induktionsversiegelungen werden besonders häufig bei Kunststoff- und Glasbehältern eingesetzt. Entscheidend ist dabei die Abstimmung zwischen Behälter, Verschluss, Siegelmaterial und Maschine.
1. Die Induktionseinlage wird positioniert
Im nächsten Schritt wird die passende Einlage in den Verschluss integriert oder auf die Behältermündung aufgelegt. Bei klassischen Schraubverschlüssen befindet sich die Einlage häufig bereits im Deckel.
Eine Einlage kann aus mehreren Schichten bestehen. Dazu gehören unter anderem eine Aluminiumfolie und eine wärmeaktivierbare Kunststoffschicht. Die Aluminiumschicht ist für die eigentliche Induktion verantwortlich, während die Siegelschicht anschließend die Verbindung mit dem Behälter herstellt.
2. Der Behälter wird verschraubt
Anschließend wird der Verschluss auf den Behälter aufgebracht. Durch das Verschrauben des Deckels/Verschlusses wird der benötigte Anpressdruck für die Versiegelung erzeugt. Dieser ist wichtig, da die Einlage während des Siegelvorgangs möglichst gleichmäßig auf dem Behälterrand aufliegen muss. Auch die Geometrie des Behälters und die Ebenheit des Siegelrandes beeinflussen die Qualität der Versiegelung.
3. Das elektromagnetische Feld erzeugt Wärme
Nun kommt der eigentliche Kern des Verfahrens zum Einsatz: der Induktionssiegelkopf. Der Siegelkopf enthält eine Spule und durch diese Spule fließt elektrischer Wechselstrom, wodurch ein sich veränderndes elektromagnetisches Feld entsteht. Passiert der verschlossene Behälter dieses Feld, werden in der leitfähigen Aluminiumschicht der Einlage elektrische Wirbelströme erzeugt. Diese Ströme führen dazu, dass sich die Aluminiumfolie erwärmt. Der Siegelkopf muss die Folie dabei nicht berühren. Die Energie wird kontaktlos über das elektromagnetische Feld übertragen. Dadurch eignet sich das Verfahren besonders für automatisierte Produktionslinien und hohe Stückzahlen.
4. Die Siegelschicht verbindet sich mit dem Behälter
Die erzeugte Wärme wird von der Aluminiumfolie an die darunterliegende Siegelschicht weitergegeben. Diese wird abhängig vom verwendeten Material weich beziehungsweise schmilzt. Unter dem vorhandenen Anpressdruck verbindet sich die Siegelschicht mit dem Siegelrand des Behälters. Sobald der Behälter das elektromagnetische Feld verlässt, beginnt die Verbindung abzukühlen. Beim Abkühlen verfestigt sich die Siegelschicht wieder. Es entsteht eine geschlossene Verbindung zwischen Einlage und Behälter.
Welche Rolle spielt die Aluminiumfolie?
Die Aluminiumfolie ist ein wesentlicher Bestandteil des Induktionssiegels. Sie dient als elektrisch leitfähige Schicht, in der durch das elektromagnetische Feld Wirbelströme entstehen. Sie allein sorgt jedoch noch nicht für die eigentliche Abdichtung. Erst das Zusammenspiel verschiedener Materialschichten macht eine funktionierende Einlage möglich. Typischerweise besteht eine mehrschichtige Induktionseinlage aus:
- einer Trägerschicht,
- einer Aluminiumfolie,
- einer Siegelschicht,
- je nach Ausführung zusätzlichen Haft- oder Zwischenschichten.
Die genaue Konstruktion hängt von der jeweiligen Anwendung ab. Besonders wichtig ist, dass die Siegelschicht zum Material des Behälters passt. Eine Einlage für einen Kunststoffbehälter muss beispielsweise auf diesen Kunststoff abgestimmt sein.
Auch die Eigenschaften des Füllguts können eine Rolle spielen. Lebensmittel, Kosmetikprodukte, pharmazeutische Produkte oder chemische Erzeugnisse stellen unterschiedliche Anforderungen an das Verpackungssystem.
Warum ist ein Induktionssiegel besonders sicher?
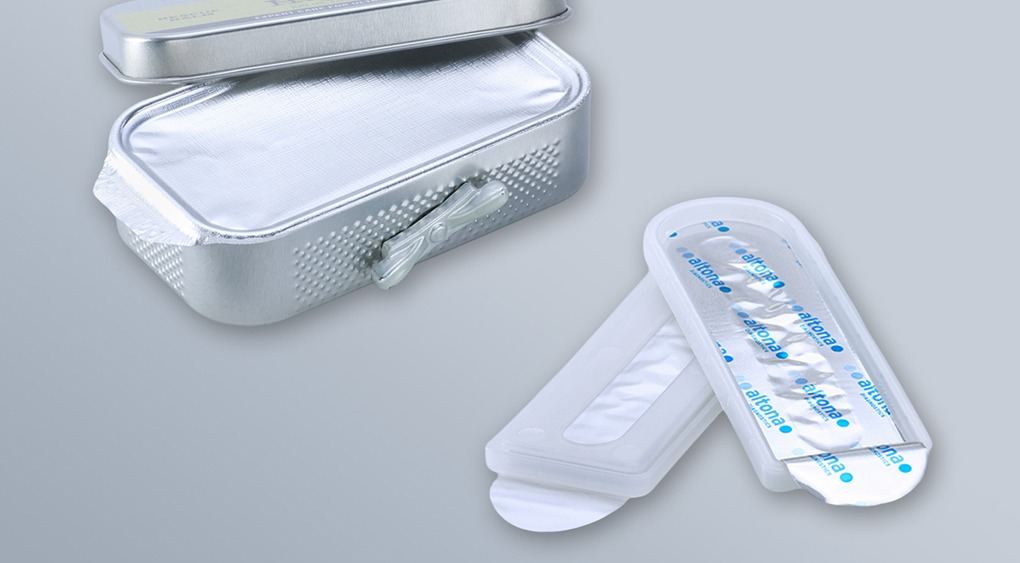
Ein wesentlicher Vorteil der Induktionsversiegelung ist der zuverlässige Produktschutz. Ein korrekt ausgeführtes Induktionssiegel bildet eine Barriere gegen äußere Einflüsse und dient gleichzeitig als Originalitäts- beziehungsweise Manipulationsschutz. Wird ein versiegelter Behälter geöffnet, ist das Siegel in vielen Fällen sichtbar beschädigt. Verbraucher können dadurch leichter erkennen, ob ein Produkt bereits geöffnet wurde.
Darüber hinaus trägt die Versiegelung dazu bei, das Füllgut vor Sauerstoff, Feuchtigkeit, Fremdaromen oder Verunreinigungen zu schützen. Bei geeigneter Materialauswahl lässt sich dadurch auch die Produktstabilität unterstützen.
Bei allen, aber besonders bei sensiblen Produkten ist deshalb eine zuverlässige Abstimmung des gesamten Systems entscheidend. Mehr Informationen dazu finden Sie bei unseren Siegelverschlüssen.
Welche Faktoren beeinflussen die Siegelqualität?
Ein Induktionssiegel entsteht nicht allein dadurch, dass ein Behälter unter einer Spule hindurchgeführt wird. Für ein reproduzierbares Ergebnis müssen mehrere Parameter zusammenpassen.
Siegelzeit: Die Einlage muss lange genug dem elektromagnetischen Feld ausgesetzt sein, damit die erforderliche Temperatur erreicht wird.
Leistung: Die Leistung des Siegelgeräts muss zur jeweiligen Anwendung passen. Zu wenig Energie kann eine unzureichende Versiegelung verursachen, während eine zu hohe Energiezufuhr Material und Produkt unnötig thermisch belasten kann.
Abstand und Position: Der Abstand zwischen Siegelkopf und Einlage beeinflusst die Energieübertragung. Auch eine nicht zentrische Positionierung kann sich auf das Ergebnis auswirken.
Umfeld: Metall im Umfeld des Siegelbereiches kann dazu führen, dass die benötigte Energie von diesem Metall abgezogen wird und dies kann sich widerum negativ auf eine Versiegelung auswirken.
Anpressdruck: Die Einlage muss während der Erwärmung zuverlässig am Siegelrand anliegen. Ein gleichmäßiger Druck unterstützt eine sichere Verbindung.
Materialkombination: Behälter, Siegelschicht und Einlage müssen aufeinander abgestimmt sein.
Behältergeometrie: Durchmesser, Siegelrand, Verschlussform und mögliche Toleranzen beeinflussen ebenfalls den Prozess.
Deshalb sollte die Verpackung immer als Gesamtsystem betrachtet werden. Entscheidend ist das Zusammenspiel von Behälter, Verschluss, Einlage und Siegeltechnik.
Wo wird das Verfahren eingesetzt?
Die Einsatzmöglichkeiten sind vielfältig. Ein Induktionssiegel findet sich beispielsweise bei Produkten aus der Lebensmittelindustrie, Kosmetik, Pharmaindustrie, Chemie und bei Nahrungsergänzungsmitteln.
Bei Lebensmitteln kann die Versiegelung helfen, Frische und Qualität zu schützen. Bei Nahrungsergänzungsmitteln stehen häufig Produktschutz und Originalitätsschutz im Vordergrund. In der Kosmetik kann ein sicher verschlossener Behälter das Produkt vor äußeren Einflüssen schützen.
Auch in der Pharmaindustrie sind zuverlässige Verpackungssysteme von großer Bedeutung. Hier zählen neben Dichtigkeit und Produktschutz insbesondere reproduzierbare Prozesse und eine sorgfältige Qualitätskontrolle.
Das Verfahren ist außerdem flexibel: Je nach Behälter, Füllgut und gewünschter Öffnungscharakteristik können unterschiedliche Einlagen und Siegelschichten eingesetzt werden.
Kontaktlose oder Kontaktinduktion?
Grundsätzlich lässt sich zwischen kontaktloser Induktionsversiegelung und Kontaktinduktion unterscheiden.
Bei der kontaktlosen Variante wird der verschlossene Behälter unter einem Induktionssiegelkopf oder einem Induktionstunnel hindurchgeführt. Das elektromagnetische Feld erwärmt die Aluminiumschicht, ohne dass der Siegelkopf den Verschluss berührt. Diese Variante eignet sich besonders für automatisierte Produktionslinien.
Bei der Kontaktinduktion wird die notwendige Kraft dagegen durch die Maschine aufgebracht. Der Siegelkopf wird direkt auf dem Verschluss beziehungsweise der Einlage positioniert.
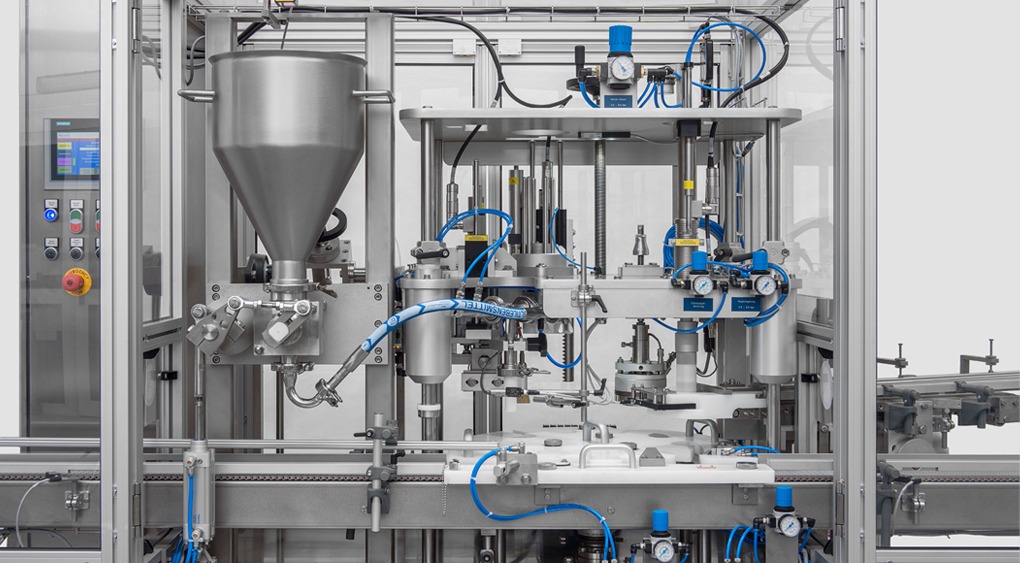
Für unterschiedliche Anforderungen gibt es verschiedene Induktionssiegelmaschinen – von manuellen Anwendungen bis zu automatisierten Systemen.
Für zuverlässigen Produktschutz
Das Prinzip hinter dem Induktionssiegel ist technisch anspruchsvoll, lässt sich aber einfach zusammenfassen: Eine Aluminiumfolie wird durch ein elektromagnetisches Feld erwärmt. Die dabei entstehende Wärme aktiviert eine Siegelschicht. Diese verbindet sich mit dem Rand des Behälters und bildet nach dem Abkühlen einen zuverlässigen Verschluss.
Entscheidend für ein gutes Ergebnis ist jedoch nicht nur die Induktionsleistung. Erst das Zusammenspiel von Einlage, Verschluss, Behälter, Anpressdruck, Siegelkopf und Prozessparametern sorgt für eine reproduzierbare Versiegelung.
Gerade deshalb sollte die Auswahl des richtigen Systems immer an die konkrete Anwendung angepasst werden. Faktoren wie Behältermaterial, Füllgut, Verschlussgeometrie, gewünschte Öffnungskraft und Produktionsgeschwindigkeit spielen dabei eine wichtige Rolle.
Wer eine neue Verpackung entwickelt oder einen bestehenden Prozess optimieren möchte, sollte daher das gesamte Siegelsystem betrachten. Denn ein zuverlässiges Induktionssiegel entsteht nicht durch eine einzelne Komponente, sondern durch das perfekte Zusammenspiel aller Prozessschritte.
 DSGVO Cookie Consent mit Real Cookie Banner